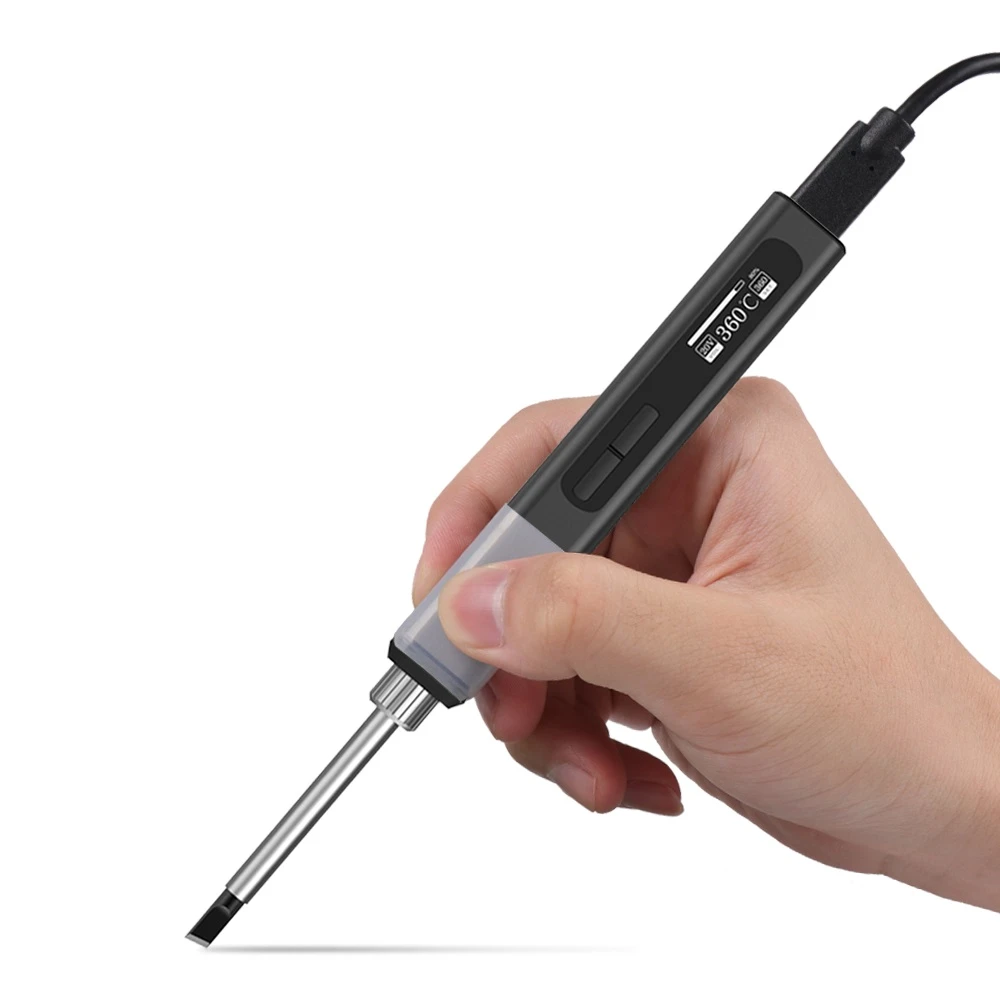
Oversigt over svejsning væsentlige for elektrisk loddekolbe
1. Kontakttilstand mellem loddekolbehoved og to svejste dele
(1) Kontaktposition
Loddekolbehovedet skal være i kontakt med to forbundne dele (såsom loddeben og puder) på samme tid. Loddekolben vippes generelt 45 grader for at undgå kontakt med kun en af de svejste dele.
Når varmekapaciteten af de to svejsninger er meget forskellig, skal loddekolbens hældningsvinkel justeres korrekt. Jo mindre hældningsvinklen mellem loddekolben og svejseoverfladen er, jo større kontaktareal mellem svejsningen med større varmekapacitet og loddekolben, og jo stærkere er varmeledningsevnen.
For eksempel ved svejsning af LCD er hældningsvinklen omkring 30 grader, og ved svejsning af mikrofoner, motorer, højttalere osv. kan hældningsvinklen være omkring 40 grader. To svejste komponenters evne til at nå samme temperatur på samme tid betragtes som en ideel tilstand til opvarmning.
(2) Kontakttryk
Når loddekolbens hoved kommer i kontakt med den svejste del, skal der påføres et let tryk. Styrken af varmeledning er proportional med mængden af påført tryk, men den skal være baseret på princippet om ikke at forårsage skade på overfladen af den svejste del.
2. Supply metode til svejsetråd
Leveringen af svejsetråd kræver, at man behersker tre nøglepunkter, nemlig leveringstid, position og mængde.
(1) Forsyningstid: I princippet sendes loddetråden med det samme, når temperaturen på den svejste del når loddemets smeltetemperatur.
(2) Forsyningsposition: Den skal være mellem loddekolben og den svejste del og så tæt som muligt på loddepuden.
(3) Forsyningsmængde: Det bør afhænge af størrelsen af de loddede dele og puder. Efter at have dækket puderne med lodning, skal loddemetal være højere end 1/3 af pudens diameter.
3. Indstillinger for svejsetid og temperatur
(1) Temperaturen bestemmes af den faktiske brug, og det er mest egnet at svejse en tinspids i 4 sekunder, med maksimalt 8 sekunder. Normalt observerer du loddekolbens hoved, og når det bliver lilla, er temperaturen indstillet for højt.
(2) Generelt skal du indsætte elektroniske materialer direkte og indstille den faktiske temperatur på loddekolbens hoved til (350~370 grader); Materiale til overflademontering (SMC), indstil den faktiske temperatur på loddekolbens hoved til (330-350 grader)
(3) Specielle materialer kræver speciel indstilling af loddekolbetemperaturen. FPC, LCD-stik osv. skal bruge sølvholdigt tintråd med en temperatur generelt mellem 290 grader og 310 grader.
(4) Svejsning af store komponentfødder bør ikke overstige 380 grader Celsius, men det kan øge loddekolbens kraft.
4. Svejseforanstaltninger
(1) Før svejsning skal du observere, om hvert svejsepunkt (kobberplade) er glat, rent, oxideret osv.
(2) Når du svejser emner, skal du være opmærksom på svejsepunkterne for at undgå kortslutninger forårsaget af dårlige ledninger.